0立方喷砂耗气量与耗材消耗分析
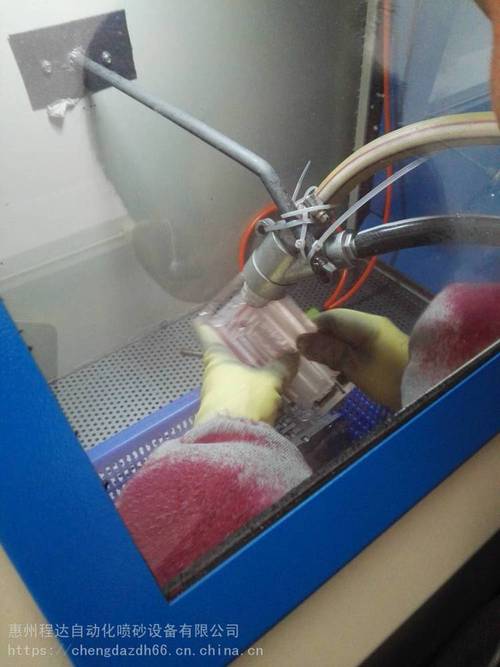
喷砂作业中,耗气量与耗材消耗是成本控制与工艺设计的关键参数。本文针对“0立方喷砂耗气量”及不同磨料(玻璃珠、棕刚玉、白刚玉)的耗材消耗进行梳理,并对“喷砂耗材:0”这一数据予以说明。
一、0立方喷砂耗气量概述
“0立方喷砂耗气量”通常指在特定工况下(如空压机待机、喷嘴堵塞或设备调试阶段)测得的耗气量为零,或指以0m³/min为基准的对比参数。实际喷砂作业中,单个喷头的耗气量取决于喷嘴直径、工作压力及磨料类型。一般而言,喷嘴直径越大、压力越高,耗气量越大。例如,直径6mm喷嘴在0.7MPa下耗气量约1.0~1.5m³/min。若记录为0,需检查气路是否关闭、压力表是否归零或测量是否未启动。
二、单喷头磨料耗材消耗(玻璃珠、棕刚玉、白刚玉)
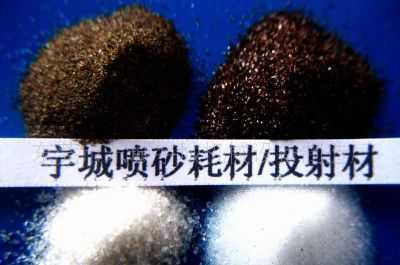
1. 玻璃珠:硬度较低(莫氏6~7),破碎率较高,单喷头消耗量约为10~20kg/h(视压力与喷射角度)。适用于表面光饰、去应力,对设备磨损小。
2. 棕刚玉:硬度高(莫氏9),韧性较好,单喷头消耗量约为5~12kg/h。适用于粗化、除锈,可循环使用但破碎后产生粉尘。
3. 白刚玉:硬度与棕刚玉相近,但纯度更高、自锐性好,单喷头消耗量约为6~15kg/h。适用于精密件喷砂,成本较高。
注:以上消耗量均为估算值,实际受磨料粒度、喷射距离、工件材质及回收系统效率影响显著。
三、关于“喷砂耗材:0”的解读
“喷砂耗材:0”可能表示:
- 设备未进行喷砂作业,磨料未消耗;
- 磨料循环系统短暂停机或收集效率100%(理论状态);
- 测试记录中因未添加磨料而记为0。
实际生产不应出现持续0耗材,否则需排查供砂阀、磨料阀或管路堵塞问题。
四、建议
- 定期校准耗气量传感器与称重系统,确保数据准确;
- 根据工艺要求选择合适磨料,避免因误记0值导致成本核算失真;
- 对单喷头建立耗气-耗材对照表,实现精细化管理。
综上,0立方耗气量与0耗材记录需结合工况核实,正常喷砂时喷头耗气与磨料消耗均应大于零,三种磨料消耗量因硬度与用途差异而不同,应依据实测数据优化参数。
如若转载,请注明出处:http://www.szgcjx.com/product/34.html
更新时间:2026-11-01 18:38:57