佛山不锈钢小型工件表面处理 喷砂工艺与耗材选择指南
佛山作为全国重要的制造业基地,不锈钢小型工件加工产业密集,表面处理质量直接影响产品外观、耐腐蚀性与附加值。喷砂工艺因其高效、均匀、适应性强,成为不锈钢小型工件表面处理的主流选择之一。本文围绕佛山地区不锈钢小型工件的喷砂需求,系统介绍喷砂工艺特点与喷砂耗材的选型要点。
一、不锈钢小型工件喷砂的工艺价值
不锈钢小型工件(如五金配件、精密零件、装饰件、医疗器械零件等)在佛山及周边地区产量巨大。喷砂处理可同时实现以下目标:
- 表面清洁与去毛刺:去除工件表面的氧化皮、焊斑、油污及微小毛刺,提升表面洁净度;
- 表面粗化与附着力提升:为后续喷涂、电镀、钝化等工序提供均匀的粗糙表面,增强涂层附着力;
- 装饰性处理:获得均匀的亚光或磨砂效果,满足高端五金、电子配件的外观需求;
- 应力改善:对精密小型件可进行喷丸强化,提高疲劳寿命。
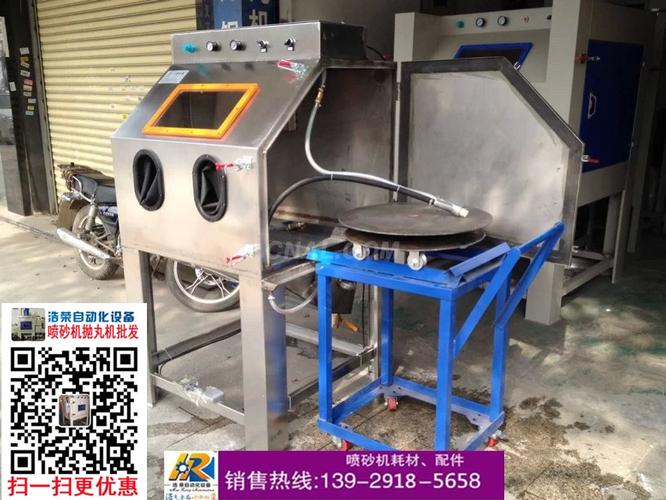
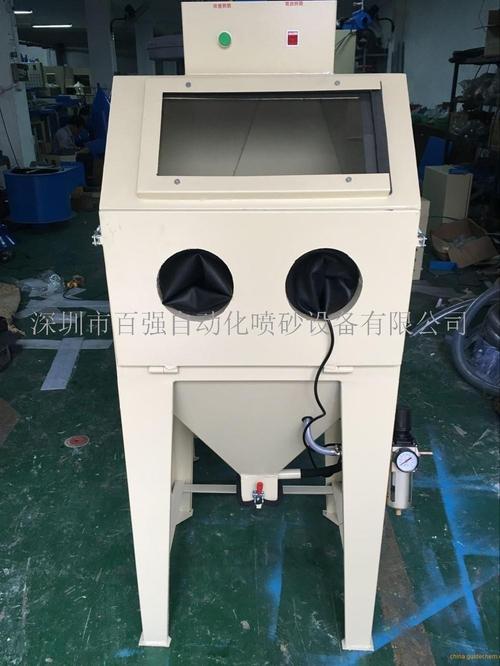
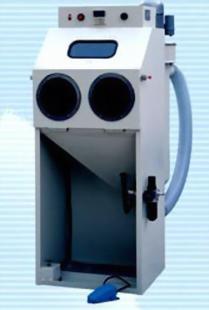
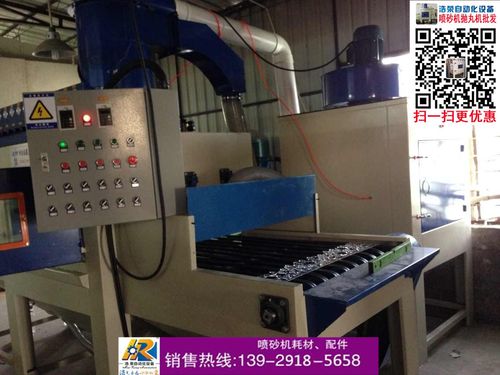
由于小型工件尺寸小、批量大、形状多样,喷砂工艺需兼顾效率与精度,通常采用手动喷砂机、滚筒式自动喷砂机或转盘式喷砂机,对喷砂耗材的粒度、硬度与洁净度要求更高。
二、喷砂耗材的分类与特性
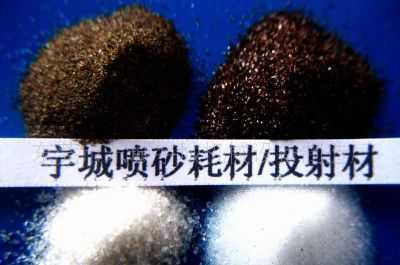
喷砂耗材主要包括磨料和辅助耗材两大类。磨料是决定喷砂效果的核心,按材质可分为非金属磨料与金属磨料。
1. 非金属磨料
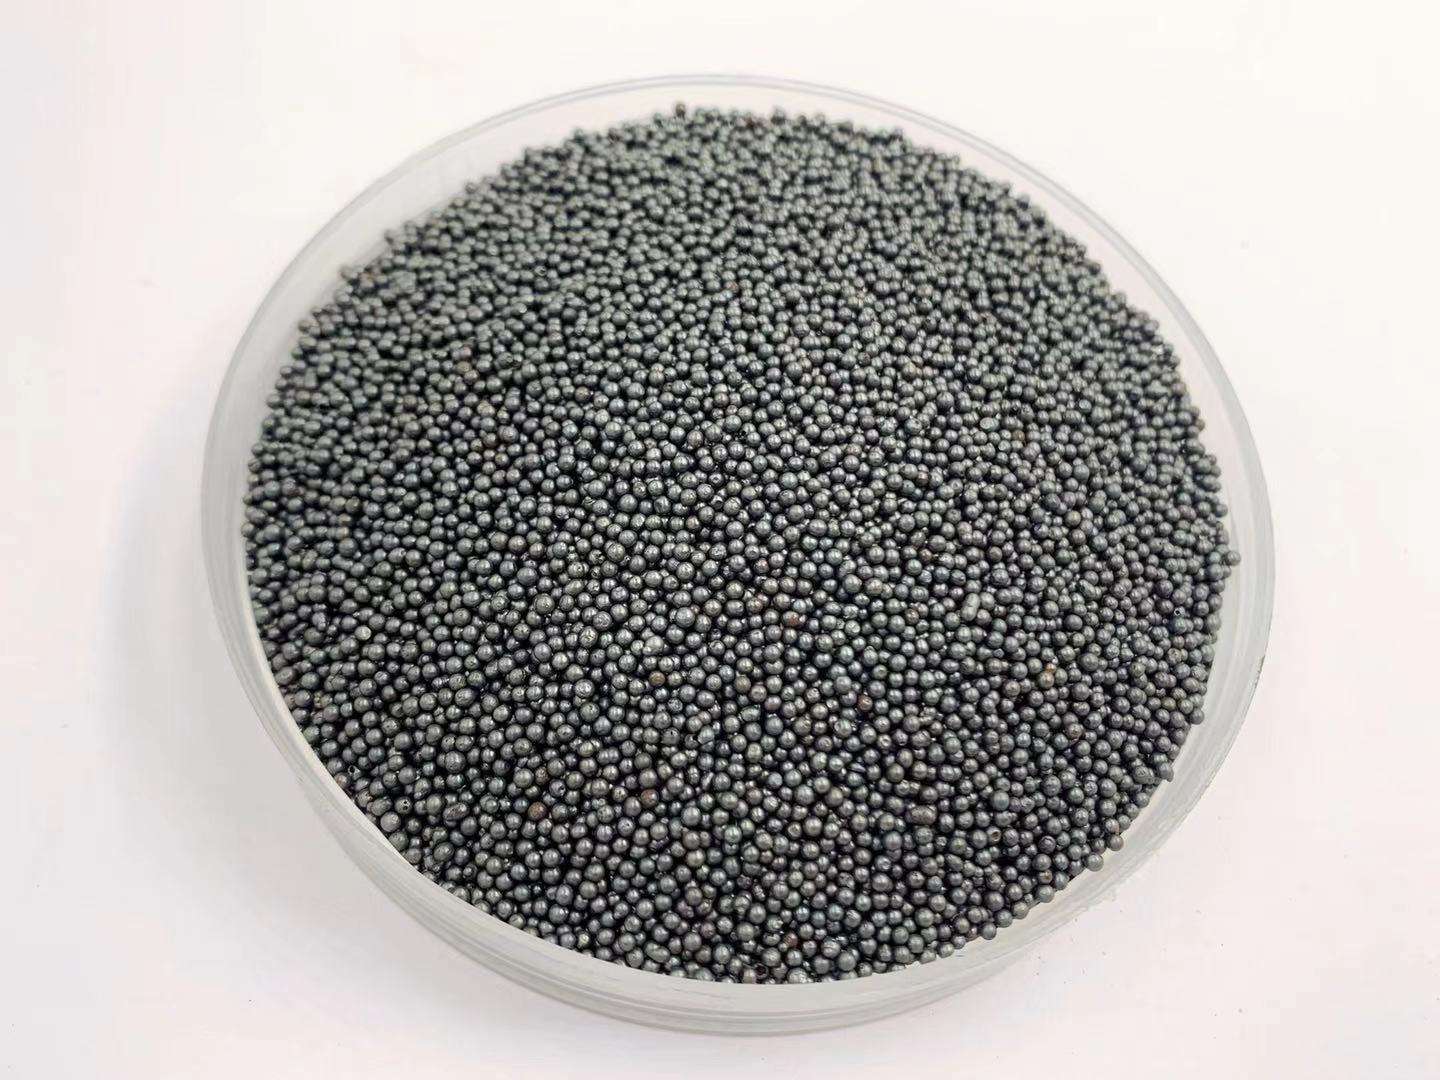
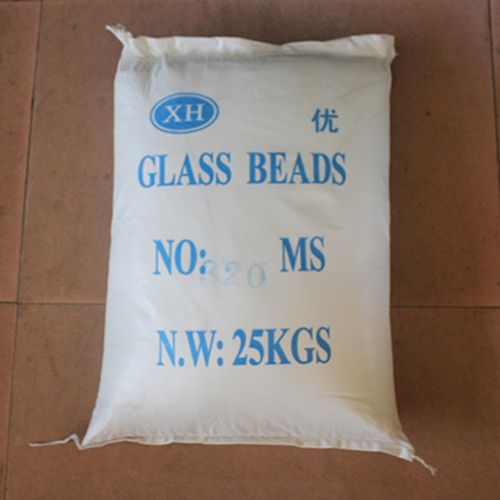
- 玻璃珠:球形、硬度适中(莫氏6-7),喷砂后形成均匀亚光面,不损伤工件基体,适合不锈钢精密小件的装饰性喷砂与去应力处理。粒度通常为80-220目。玻璃珠可循环使用,但破碎后需及时补充或更换。
- 陶瓷砂(氧化锆珠) :硬度高、耐磨性好、寿命长,喷砂效果均匀,适用于对表面质量要求较高的不锈钢小型工件
- 白刚玉/棕刚玉:硬度高(莫氏9),切削力强,适合去氧化皮、粗化处理,但棱角形磨料对工件表面有轻微切削作用,装饰性喷砂需谨慎选用。粒度常为60-220目。
- 碳化硅:硬度更高,用于特殊硬质表面处理,成本较高。
- 核桃砂、树脂砂:柔性磨料,适合敏感表面,但用于不锈钢较少。
2. 金属磨料
- 不锈钢丸:与工件材质匹配,避免铁污染,适用于不锈钢工件的喷丸强化与亚光处理;
- 钢丸/钢砂:成本低、效率高,但用于不锈钢时需注意嵌入污染风险,一般用于非外观件或后续酸洗工序。
三、佛山地区选型建议
针对佛山不锈钢小型工件(如门锁配件、卫浴五金、电子五金、医疗器械零件)的常见需求,选型可参考以下原则:
- 装饰性喷砂(亚光、磨砂面) :优先选用玻璃珠(100-180目)或陶瓷砂,获得均匀细腻的表面,避免棱角磨料造成划痕。
- 去毛刺与粗化:选用白刚玉(80-120目)或陶瓷砂,兼顾效率与表面均匀性;对薄壁小件应降低喷砂压力(0.2-0\.4 MPa),防止变形。
- 批量自动化喷砂:滚筒式或转盘式设备建议使用球形磨料(玻璃珠、陶瓷砂),流动性好、不易堵塞喷嘴,磨料消耗更可控。
- 防止铁污染:对外观要求高或后续钝化处理的不锈钢件,应避免使用钢丸/钢砂,选用玻璃珠或陶瓷砂,并定期清理设备。
- 磨料粒度选择:粗化用60-120目,装饰性喷砂用120-220目,精密件可达220-400目。粒度过粗易造成表面粗糙度超差,过细则效率低。
四、耗材使用与维护要点
- 磨料循环与筛分:玻璃珠、陶瓷砂多次使用后破碎率上升,粉尘增多,应配置筛分装置或定期更换,避免影响表面质量;
- 环保与安全:喷砂过程产生粉尘,需配套除尘设备,操作人员佩戴防护装备;含重金属或特殊材质的废磨料应按当地环保要求处置;
- 成本控制:陶瓷砂单价较高但寿命长,综合成本可能低于玻璃珠;佛山地区供应商众多,建议根据批量与工件要求试样对比后确定耗材方案。
##
佛山不锈钢小型工件的喷砂处理,需在表面效果、效率与成本之间取得平衡。合理选择玻璃珠、陶瓷砂或刚玉类磨料,并通过粒度、压力与设备匹配优化工艺,可有效提升产品质量与生产效益。建议企业在选定耗材前进行小批量试样,建立稳定的耗材供应与回收体系,以适应佛山五金制造产业的高质量发展需求。
如若转载,请注明出处:http://www.szgcjx.com/product/40.html
更新时间:2026-11-01 19:16:29